
Quali sono i difetti di saldatura più comuni?
Air Liquide spiega i difetti di saldatura più comuni e come evitarli. Spesso i saldatori devono occuparsi di difetti di saldatura e porvi rimedio. Questi difetti non sono sempre facili da individuare a prima vista.
Lettura: 4 min
Highlights
• Tipologie: i difetti si dividono in esterni (come le cricche) e interni (come le porosità).
• Prevenzione: le cricche, difetto gravissimo, si prevengono preriscaldando il materiale base.
• Controlli NDT: rilevabili tramite ultrasuoni, radiografie, liquidi penetranti o magnetoscopia.
I principali difetti di saldatura
I principali difetti di saldatura possono essere suddivisi in due tipi: i difetti geometrici e i difetti metallurgici.
I difetti geometrici di saldatura sono legati ad un erroneo controllo del procedimento di saldatura (angolo della torcia, velocità di avanzamento, tensione di corrente, ecc.), mentre i difetti metallurgici di saldatura possono essere legati a numerosi altri parametri come la presenza d'impurità, dei cicli di temperatura non adatti che provocano fasi indesiderate (metallo di apporto non adatto al metallo di base, presenza di carburi, equilibrio scorretto di ferrite/austenite, ecc.).
Evitare i difetti di saldatura
I difetti di saldatura sono imperfezioni che compromettono l'integrità strutturale o l'estetica del giunto. Secondo le normative (come la ISO 6520 e ISO 5817), si distinguono tra discontinuità (entro i limiti di accettabilità) e difetti veri e propri, che portano allo scarto del pezzo.
Possiamo suddividerli in due macro-categorie: esterni (visibili) e interni (nascosti). Ecco una sintesi dei difetti principali, delle loro cause e di come prevenirli.
Difetti Esterni (Visibili superficialmente)
Rilevabili tramite ispezione visiva o liquidi penetranti, si manifestano direttamente sulla superficie del giunto.
1. Cricche di saldatura (Cracks)
Sono il difetto più grave e temuto, poiché fungono da innesco per la rottura del pezzo. Possono verificarsi "a caldo" (durante la solidificazione del bagno) o "a freddo" (anche a distanza di giorni dalla saldatura a causa degli stress residui).
Le cause principali sono:
- Elevato stress da ritiro termico,
- raffreddamento troppo rapido,
- errato materiale d'apporto,
- mancanza di preriscaldo del pezzo.
Rimedi:
- Preriscaldare il materiale base per rallentare il raffreddamento,
- utilizzare materiali di riempimento compatibili ed evitare vincoli eccessivi sui pezzi durante il raffreddamento.
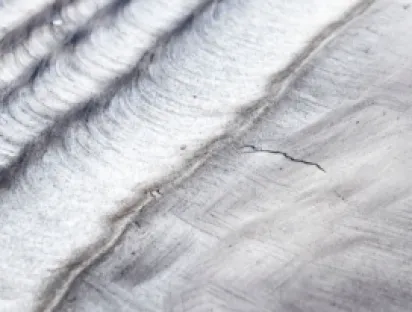
2. Incisioni marginali (Undercut)
Si presentano come una scanalatura o un solco irregolare scavato sui bordi del cordone di saldatura, che indebolisce lo spessore del materiale base riducendone la resistenza a fatica.
Cause principali:
- Corrente o tensione dell'arco troppo elevate,
- velocità di saldatura eccessiva,
- angolo di inclinazione della torcia scorretto.
Rimedi:
- Ridurre l'amperaggio,
- diminuire la velocità di avanzamento,
- mantenere l'arco della giusta lunghezza correggendo l'inclinazione dell'elettrodo.
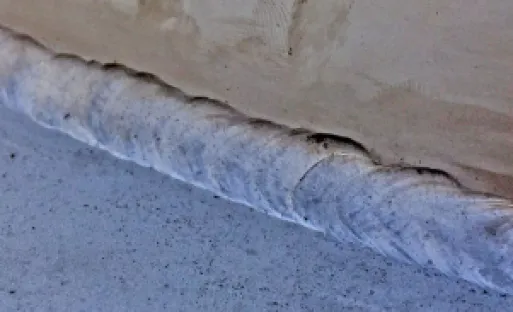
3. Cratere
Un avvallamento o una depressione che si forma alla fine del cordone di saldatura, talvolta accompagnata da piccole crepe a stella ("crepe di cratere").
Cause principali:
- Interruzione improvvisa dell'arco senza aver riempito adeguatamente la pozza fusa terminale.
Rimedi:
- Ridurre gradualmente la corrente a fine saldatura (funzione di rampa di discesa),
- soffermarsi leggermente per riempire il cratere prima di spegnere l'arco.
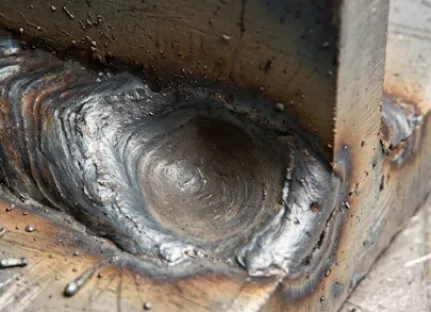
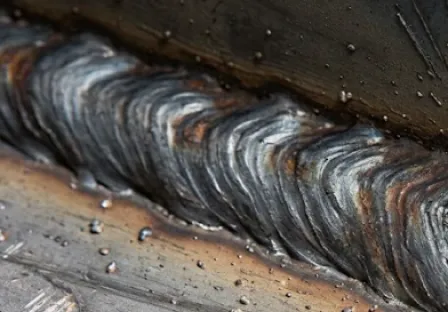
4. Spruzzi (Spatters)
Goccioline di metallo fuso che vengono espulse dall'arco e si solidificano attaccandosi al materiale base circostante.
Cause principali:
- Arco troppo lungo,
- parametri di saldatura errati,
- gas di protezione non idoneo, insufficiente o contaminato.
Rimedi:
- Regolare i parametri elettrici (evitare regime globulare),
- ottimizzare il contenuto di CO2 in miscela,
- pulire l'ugello del gas.
Difetti Interni (Strutturali)
Nascosti all'interno del metallo, richiedono controlli non distruttivi (NDT) come ultrasuoni (UT) o radiografie (RT) per essere rilevati.
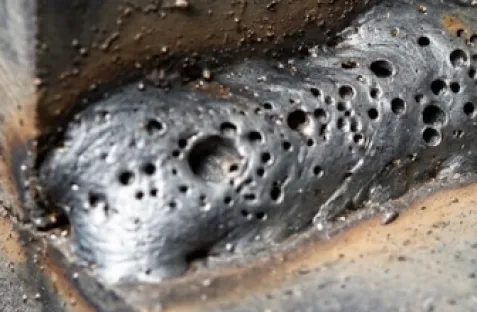
5. Porosità
La porosità consiste in cavità o bolle di gas (idrogeno, azoto o ossigeno) rimaste intrappolate nel metallo fuso durante la solidificazione. Assomiglia a una spugna e riduce drasticamente la sezione resistente del giunto.
Cause principali:
- Pezzi sporchi, umidi o arrugginiti,
- flusso del gas di protezione insufficiente (o disturbato da correnti),
- elettrodi umidi.
Rimedi:
- Pulire e sgrassare accuratamente i lembi prima di saldare,
- controllare il flusso del gas di protezione,
- conservare gli elettrodi in forni asciutti.
6. Mancata Fusione e Incompleta Penetrazione
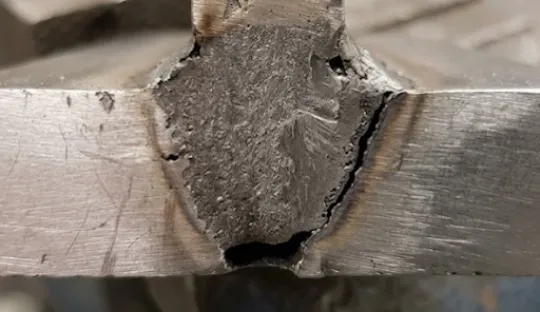
La mancata fusione avviene quando il metallo d'apporto non si lega col metallo base, creando uno "scollamento". L'incompleta penetrazione si ha quando la saldatura non raggiunge la radice del giunto (il fondo), lasciando una fessura vuota.
Cause principali:
- Corrente di saldatura troppo bassa,
- velocità di avanzamento troppo alta,
- preparazione dei lembi (smusso) inadeguata.
Rimedi:
- Aumentare la corrente (amperaggio),
- rallentare l'avanzamento,
- assicurarsi di lasciare lo spazio adeguato (gap) e l'angolazione corretta tra i lembi prima di saldare.
Hai domande sulla saldatura industriale?
Scopri la nostra soluzione dedicata
I controlli non distruttivi
Controllo a Ultrasuoni (UT)
Il metodo UT utilizza una sonda (trasduttore) che invia onde sonore ad alta frequenza all'interno del metallo, solitamente agevolate da un gel accoppiante.
Come funziona: le onde viaggiano dritte nel metallo ‘sano’. Se incontrano un difetto o un vuoto (come una cricca), "rimbalzano" indietro verso la sonda. L’apparecchiatura calcola il tempo di andata e ritorno dell'onda, stabilendo con estrema precisione l'esatta profondità e posizione del difetto.
Punto di forza: è imbattibile per trovare cricche sottilissime e mancanze di fusione laterali, specialmente su grossi spessori.
Controllo Radiografico (RT)
Il metodo RT funziona esattamente come una radiografia medica, ma utilizza tubi a Raggi X ad alta potenza o isotopi radioattivi (Raggi Gamma) per penetrare l'acciaio.
Come funziona: la sorgente radioattiva viene posizionata da un lato della saldatura e una pellicola (o un sensore digitale) dal lato opposto. I raggi attraversano il metallo: se c'è un vuoto (come una bolla di gas), passeranno più raggi, scurendo maggiormente la pellicola in quel punto.
Punto di forza: fornisce una "fotografia" inconfutabile dell'interno della saldatura. È perfetto per individuare difetti tondeggianti come porosità e scorie intrappolate, rendendo facilissima la revisione da parte degli ispettori della qualità.
Controllo con Liquidi Penetranti (PT - Penetrant Testing)
Sfrutta il principio fisico della capillarità per far penetrare un tracciante liquido all'interno delle fessure.
Come funziona: si applica un liquido ad altissima penetrazione (spesso di colore rosso o fluorescente) sulla saldatura ben pulita. Dopo un tempo di posa, si rimuove il liquido in eccesso e si spruzza un "rivelatore" (una polvere bianca). Il rivelatore agisce come una carta assorbente, tirando fuori il liquido intrappolato nelle fessure e creando un netto contrasto cromatico che delinea il difetto.
Vantaggi: economico, portatile e universale; è applicabile a quasi tutti i materiali non porosi, inclusi acciai, alluminio e titanio.
Svantaggi: rileva esclusivamente difetti aperti in superficie (se una scoria chiude la cricca, il liquido non entra). Richiede una pulizia preventiva meticolosa per non tappare artificialmente le fessure.
Controllo Magnetoscopico (MT - Magnetic Particle Testing)
Si basa sulle deviazioni di un campo magnetico indotto all'interno del pezzo da ispezionare.
Come funziona: il giunto viene magnetizzato tramite un apposito strumento (es. giogo magnetico). Qualsiasi discontinuità strutturale, come una cricca, interrompe le linee del campo magnetico, costringendole a uscire dal metallo e creare un "flusso disperso". Spruzzando speciali polveri metalliche sulla superficie, queste vengono attratte e concentrate esattamente lungo i lembi del difetto, rendendolo immediatamente visibile.
Vantaggi: rileva sia i difetti affioranti che quelli sub-superficiali (situati a 1-2 mm sotto la superficie). È un test estremamente rapido e meno sensibile alla presenza di sporco o vernice leggera rispetto ai liquidi penetranti.
Svantaggi: funziona solo su ferromagnetici (es. acciai al carbonio e debolmente legati). È inefficace su alluminio, rame, titanio e acciai inossidabili austenitici (come l'AISI 304 o 316).
Air Liquide è un'azienda leader a livello mondiale nell'ambito dei gas industriali ed è specializzata nel campo della saldatura e del taglio, è quindi in grado di fornirvi supporto nei momenti cruciali delle vostre operazioni di saldatura. Contattate subito i nostri esperti.
Hai qualche domanda sulla saldatura industriale? Compila il nostro form di contatto
I nostri esperti ti risponderanno velocemente
Vuoi saperne di più?
Maggiori Informazioni
- Taglio Laser
- Saldatura al plasma
- Taglio plasma
- Il processo di saldatura MIG/MAG (GMAW)
- I caschi e le maschere da saldatori
- Il processo di ossitaglio degli acciai
- Temperatura di fusione di un metallo
- Generatori di saldatura
- Metallo d'apporto in MIG/MAG
- Processo ad arco sommerso
- Torce di saldatura
- Saldatura a resistenza
- Saldatura TIG / di metalli
- Miscela di gas per la saldatura per fusione
- Difetti di saldatura
- Il metallo d'apporto
- Saldatura ad arco plasma
- Processo di brasatura
- Rame e leghe
FAQ
- Come si regola l'erogazione del gas durante la saldatura?
- Qual è la differenza tra i processi di saldatura MIG e MAG?
- Come si salda l'acciaio galvanizzato?
- Come si sceglie il gas da usare nella saldatura MIG o MAG?
- Perché bisogna usare il filo animato
- Come si salda l'acciaio al carbonio?
- Come si salda l'alluminio?
- Che impatto hanno la purezza del gas di saldatura e la purezza del gas di taglio?
- Quali sono i difetti di saldatura più comuni?
- Come si salda l'acciaio inossidabile?
- Che differenza c'è tra brasatura e saldatura?
- Come si sceglie il gas da usare nel procedimento TIG o Plasma?
- Come si fa ad evitare un consumo eccessivo di gas di saldatura?
- Come scegliere il gas giusto per la saldatura TIG?